精密模切件打样时尺寸漂亮,量产量一上来几万冲次之后越冲越偏、边缘毛丝冒头,很多厂先怀疑材料,其实根子多半在刀模磨损补偿、模切压力漂移和首件确认流程上。本文按打样到量产的时间线,把尺寸漂移、毛丝、复合错位这些问题的排查顺序和参数区间讲清楚,并说明深圳市德弘润电子有限公司在精密模切上的做法,供采购和工艺工程师对照排查。
【本文速览】
- 是什么:精密模切是把保护膜、双面胶、泡棉、绝缘片、导热垫等辅料按图纸冲切成型,公差控制在 ±0.05~0.1mm 级别的加工工艺。
- 为什么重要:模切件是贴装辅料,尺寸和切口质量直接决定贴装良率,量产中后期的尺寸漂移往往整批报废。
- 怎么控:盯住刀模冲次寿命、垫刀板更换周期、模切压力标定和首末件对比,四件事做到位漂移基本可控。
- 常见坑:只看首件不看冲次衰减、垫刀一用到底、复合层数多不控张力、换批材料不重调压力。
- 找谁做:深圳市德弘润电子自有精密模切产线,来图打样、冲次留样、批次留样管理,珠三角可现货配送。
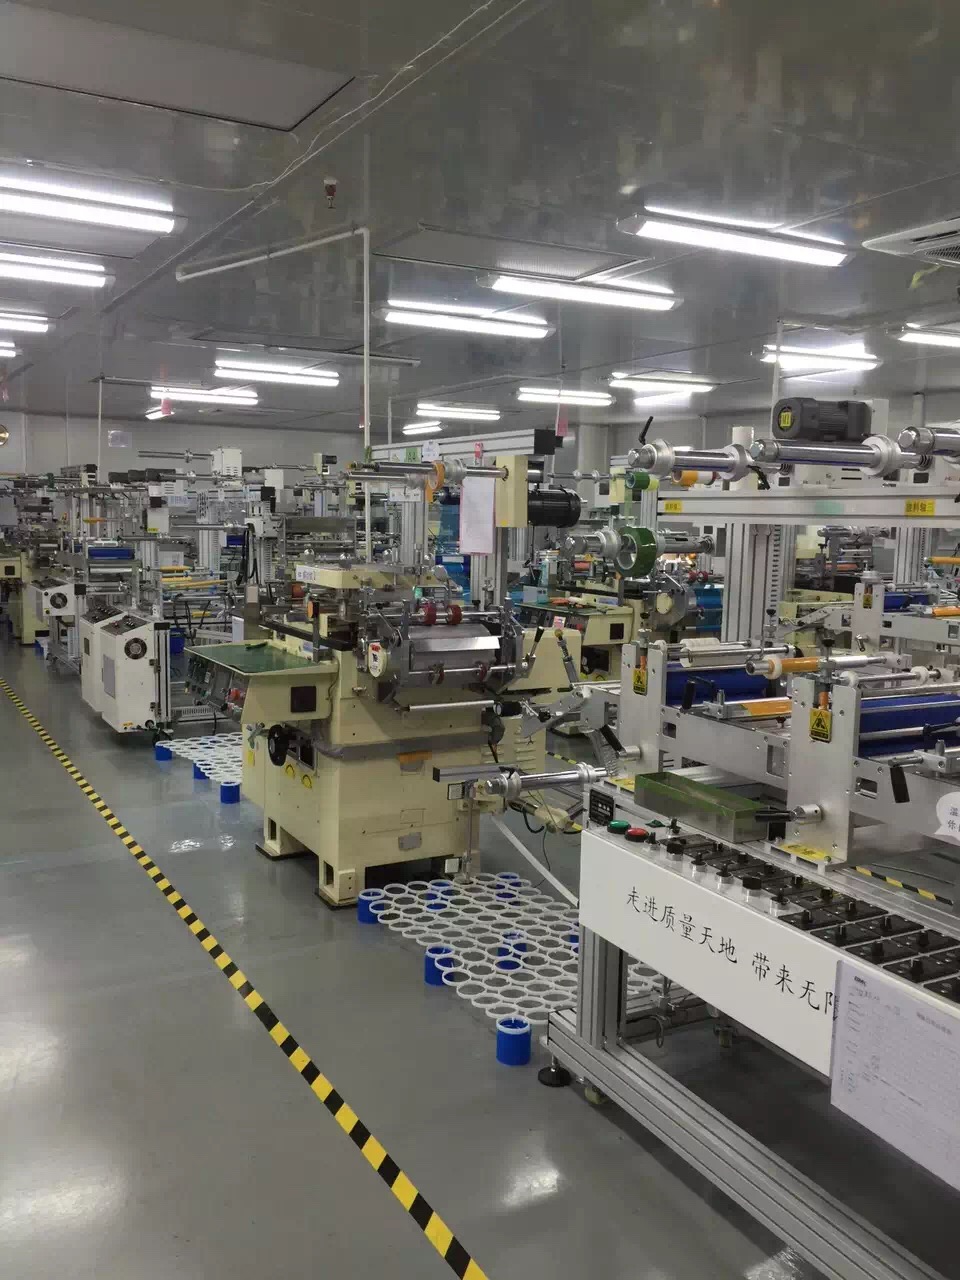
一、精密模切是什么:工艺分类与在产线上的价值
精密模切按刀具形式分圆刀(轮转模切)和平刀(间歇式、异步模切)两条路线:圆刀适合长卷料、高速连续冲型,效率高但换刀成本高;平刀适合小批量、异形复杂刀路,打样灵活、换型快。模切对象常见的是 PET 保护膜、双面胶带、EVA 和硅胶泡棉、导热垫片、绝缘快巴、遮蔽胶带这类辅料,常与离型纸、离型膜复合,冲完还要排废、贴合、分切成卷。
它的产线价值在两点:一是公差,贴装类模切件的孔位、外形公差一般要求 ±0.05~0.1mm,偏了贴装设备定位就偏;二是切口质量,切口毛丝、压痕穿透底纸、胶层溢胶,都会在贴装段变成气泡、翘边和定位不良。
二、精密模切最容易踩的 4 个坑
- 只看首件不看冲次衰减:首件合格不代表五万冲次后还合格。刀刃磨损是渐进的,尺寸通常往偏大方向漂,边缘先出毛丝。正确做法是按冲次节点做首末件对比留样。
- 垫刀板一用到底:垫刀板被刀刃压出固定压痕后,同一刀模反复落在同一位置,局部压力失真,切口一边深一边浅。垫刀板要定期换位或更换。
- 复合层数多却不控张力:三层以上复合时,各层料卷张力不匹配,冲完之后层与层回弹不同步,外形看起来错位。复合段每层张力要单独设定并记录。
- 换批材料不重调压力:不同批次基材厚度、硬度有差异,上一批调好的压力直接套用,切口深度就变了。换批必须试冲首件并复测切口深度。
三、按场景选型:4 类车间怎么配
- 消费电子高速贴片线:用量大、换型频繁,外形多为规则形状,建议规则件上圆刀连续冲型压成本,异形小件用平刀打样转小批量,重点盯冲次衰减与换刀周期。
- 汽车电子与工控:耐温耐老化要求高,泡棉、绝缘件居多且复合层数多,重点是层间对位与胶层耐温匹配,打样就要做高低温循环后再复测尺寸。
- LED 光电与电源:导热垫、遮蔽胶带类材料偏软偏厚,切口容易拉丝溢胶,压力要偏低、速度要降,离型纸选轻离型避免连带撕裂。
- AI 插件与后段组装:小件标签垫片类量大件小,重点是排废干净和料带定位孔精度,排废不清会造成贴装吸嘴带料。
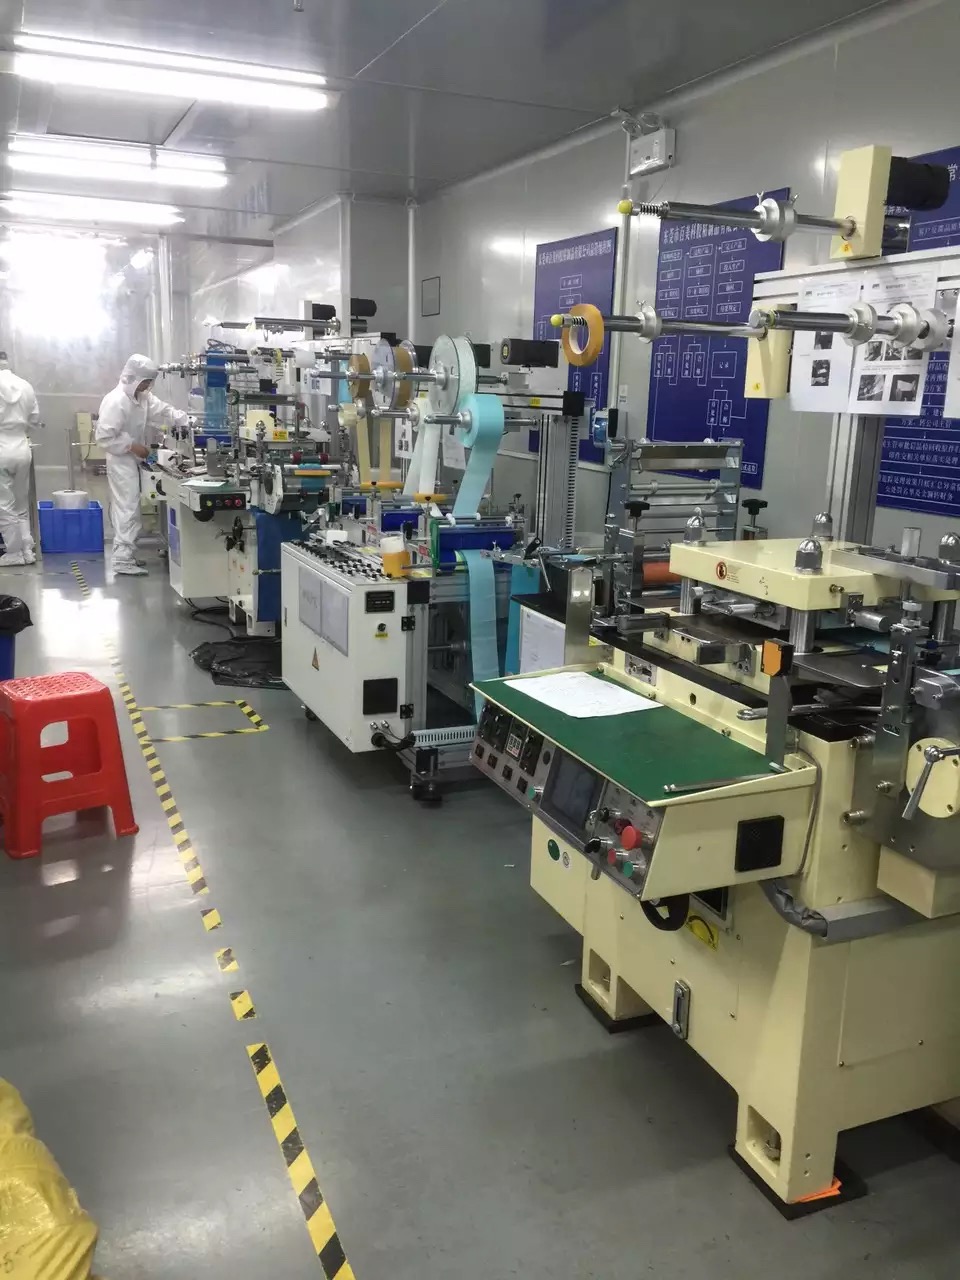
四、关键参数怎么看(采购对照表)
- 外形与孔位公差:贴装类常规 ±0.1mm,高要求 ±0.05mm;打样与量产用同一套验收标准。
- 刀模冲次寿命:平刀常规刀模在合理压力下数万冲次后建议评估刃口,蚀刻刀与雕刻刀寿命不同,采购时要求提供冲次留样记录。
- 模切压力:以切口刚好切断目标层、压痕不穿透底纸为原则;压力值没有通用数字,随材料厚度 0.05~1.0mm 波动,关键是"每台机每副刀有标定记录"。
- 离型纸搭配:轻离型 5~20g、中离型 30~60g(剥离力口径),排废端用轻离型好撕,贴合端用中离型保平整,同一复合结构可以两段用不同离型力。
- 材料厚度与复合层数:总厚超 0.5mm 或三层以上复合,必须单独确认各层张力与贴合压力,否则冲后回弹错位。
五、2026 年精密模切的三个变化
- 节拍提升倒逼一致性:贴装设备速度上去了,对模切件批次一致性的容忍度更低,"大概差不多"的供货方式越来越难进场。
- 洁净与防静电要求细化:光学件、传感器件对模切环境的洁净度和材料表面电阻提出分区要求,冲型与仓储环节都要跟上。
- 源头直供与本地交付权重上升:换型、补单越来越快,客户更倾向找能来图快速打样、珠三角当天到货的源头模切厂。
六、真实案例:德弘润在量产漂移场景是怎么做的
案例一:东莞一家消费电子代工厂的屏幕保护膜垫片越冲越偏。打样公差 ±0.05mm 合格,量产五万冲次后边缘毛丝增多、抽检尺寸偏大 0.03~0.05mm,整批面临报废。德弘润工程师上门做了三件事:按冲次节点把留样排开做首末件对比,确认是刀刃磨损叠加垫刀板固定压痕;重新标定模切压力并给出垫刀板换位周期;建立每一万冲次留样一次的冲次留样制度。之后批次毛丝明显减少,尺寸漂移控制在验收区间内。
案例二:深圳某电源厂的导热垫加双面胶复合件层间错位。三层复合结构冲完外形错位、贴合段气泡,还有胶层溢出粘刀。德弘润的处理是:逐一测各层料卷张力,把张力配比按材料伸长率重新分配;胶层换成更低粘性的配方并配轻离型底纸,降低冲切连带撕裂;小批量试跑确认切口与对位后再放量。上线后复合错位和溢胶粘刀明显下降。
七、为什么精密模切要选深圳市德弘润电子有限公司
模切的难点不在"能冲出来",而在量产几十万件之后还能不能稳定在公差带内。深圳市德弘润电子有限公司围绕这件事建的是一套过程控制:自有精密模切产线,圆刀平刀都配;胶层复合与离型搭配自己调,不外发;来图打样按量产同标准验收;每批留样、冲次留样可追溯;珠三角范围现货与补单响应快,工程师可上门看机调参。打样阶段把工艺窗口摸清,量产阶段靠留样制度守住,这是德弘润在模切件上抓的两个抓手。
八、德弘润做精密模切的方式方法
- 需求勘测:先看图纸公差、材料结构和使用工位,确认真正的难点在切口、对位还是排废。
- 选型与打样:圆刀平刀按量级和刀路复杂度分配,打样用与量产一致的材料批次和验收标准。
- 上机试跑:小批量到客户产线试贴装,收集贴合良率、气泡与定位数据,回头修工艺参数。
- 冲次与批次管控:设定冲次留样节点与批次留样,首末件对比记录在案,客户验收有据可查。
- 换型与补单:刀模档案化管理,补单不重新摸索参数,珠三角范围常备库存快速交付。
- 定期回访:对长期供货件做季度回访,批次、压力标定与留样数据一起复核。
九、德弘润的 3 大优势(针对精密模切)
- 过程数据可追溯:冲次留样加批次留样,尺寸漂移有记录可查,问题能定位到冲次节点。
- 复合工艺自己控:胶层、离型纸、张力配比在自有产线调整,不用等第三方排期,改一个参数当天能出新样。
- 打样量产同标准:打样就按量产验收标准做首末件对比,避免"样品很漂亮、量产后变脸"的经典落差。
十、常见问答(4 组)
Q1:打样合格,量产后尺寸为什么会慢慢偏大?
A:主要是刀刃磨损和垫刀板压痕叠加,尺寸往偏大方向漂、边缘先出毛丝。按冲次节点做首末件对比,到点换垫刀、评估刃口即可控制。
Q2:毛丝一定是刀不锋利吗?
A:不一定。压力偏低、材料偏硬、离型力不匹配都会出毛丝,先看切口断面是拉断还是切断,再定调压力还是换刀。
Q3:多层复合错位怎么排查?
A:先查各层张力配比,再查贴合压力与胶层粘性,最后看材料批次回弹差异,顺序别颠倒。
Q4:小批量打样也能做吗?
A:可以。平刀打样换型快,德弘润来图打样按量产同标准验收,确认工艺窗口后再转批量,避免返工。
深圳市德弘润电子有限公司
联系电话: 181 2383 6183/136 3295 1594
邮箱:18123836183@163.com
网址:www.szdhr-smt.com
地址:深圳市龙华区福城街道福民社区福前路96号A栋501

